


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski

HWASHI · Автоматизация контактной сварки
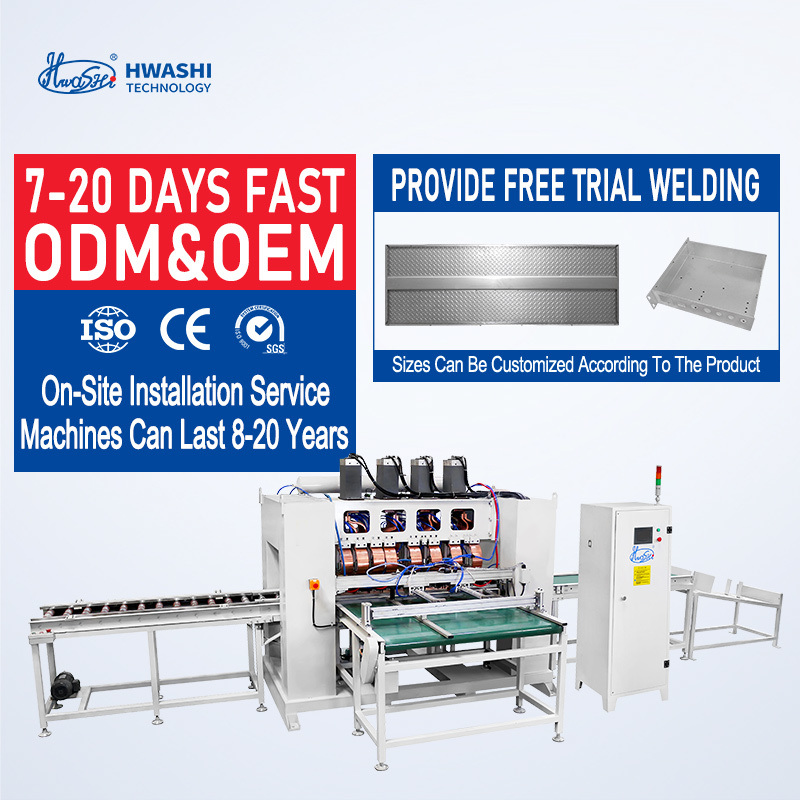
Многоголовочная машина точечной сварки с ПЛК для дверных панелей
Конфигурируемая многоголовочная платформа контактной сварки для сборки дверных панелей и листового металла. Опубликованное описание поддерживает одновременную или последовательную работу головок и заявленную сварочную мощность до 3+3 мм.
01 / Обзор применения
Многоточечная сварка для сборки дверных панелей из листового металла
Машина описана для производства дверных панелей и изделий из листового металла. Операторы позиционируют заготовку, запускают автоматическую линию точечных сварных швов, затем вручную переставляют панель для последующих сварочных линий. Несколько головок могут быть сконфигурированы для одновременной или последовательной работы.
02 / Технические характеристики
Опубликованные параметры продукта
| Параметр | Опубликованное значение | Примечание инженера / закупщика |
|---|---|---|
| Ссылка на модель | WL-SQ100K | Подтвердите окончательный код модели в котировке и на заводской табличке машины. |
| Входное питание | 380 В, 2-фазное (атрибуты) | Напряжение/фаза отличается от таблицы ссылок; проверьте требования к подключению на объекте. |
| Номинальная мощность | 150 кВА × 4 | Подтвердите значение четырехблочной номинальной мощности и общую электрическую нагрузку. |
| Максимальная толщина сварки | 3+3 мм | Проверьте с учетом фактической марки материала, покрытия и стека. |
| Системный контроллер | U.S. MCC SCR | Обозначение контроллера/SCR как указано; подтвердите точную марку и модель компонента. |
| Метод управления | ПЛК | Программируемое управление и настройка сварочных условий. |
| Эффективная ширина сварки | 1 000–2 000 мм | Фактический рабочий диапазон зависит от утвержденной компоновки детали. |
| Эффективная длина сварки | 300 мм, настраиваемая | Подтвердите используемую длину оснастки и метод индексации. |
| Диапазон толщины материала | 0,4–1,5 мм | Общее значение; согласуйте с отдельным заявлением о мощности 3+3 мм. |
| Сила электрода | 2,2 кН (таблица ссылок) | Проверьте применимость к заказанной конфигурации. |
| Сварочные программы | 32 вида (таблица ссылок) | Подтвердите доступные программы и параметры. |
| Расстояние между электродами | 100–300 мм | Регулируется в соответствии с утвержденной схемой расположения точек. |
| Гарантия | 1 год на основные компоненты | Получите письменный объем, исключения и условия обслуживания. |
Модельный ряд, показанный на странице продукта
| Параметр | WL-SF-MF160K | WL-SF-MF120K | WL-SF-MF100K |
|---|---|---|---|
| Входное напряжение | 380 В, 3-фазное | 380 В, 3-фазное | 380 В, 3-фазное |
| Входная мощность | 160 кВА | 120 кВА | 100 кВА |
| Максимальный сварочный ток | 32 000 А | 30 000 А | 28 000 А |
| Максимальная сила электрода | 2,2 кН | 2,2 кН | 2,2 кН |
| Сварочная мощность | 3+3 мм | 2+2 мм | 1+1 мм |
| Сварочные головки | 10–20, согласно чертежам заказчика | ||
| Размер платформы | 2 000 × 300 мм, настраиваемый | ||
Эти три столбца представлены как модельный ряд из описания, а не как взаимозаменяемые конфигурации для WL-SQ100K.
03 / Последовательность операций
Ручная загрузка с автоматическими циклами точечной сварки
- Установите заготовку.Загрузите дверную панель на рабочий стол и расположите ее согласно согласованным опорным точкам оснастки.
- Запустите запрограммированный цикл.Активируйте пусковой элемент для выполнения одной линии точечных сварных швов.
- Завершите последовательность работы головок.Сконфигурированные головки сваривают одновременно или последовательно в соответствии с утвержденной программой.
- Переместите панель.Вручную переместите заготовку к следующей сварочной линии, сохраняя опорные точки.
- Повторите и проверьте.Продолжайте цикл и проверяйте расположение сварных швов и образцы соединений в соответствии с согласованным планом качества.
04 / Конфигурация и проектирование
Адаптируемая компоновка головок для различных схем расположения панелей
Расстояние между головками может быть настроено в соответствии со схемой расположения точек заказчика, при этом регулировка осуществляется с помощью болтового соединения цилиндра.
Интерфейс сенсорной панели поддерживает настройку сварочных условий и программируемое хранение параметров.
Автоматическое создание давления описано для уменьшения необходимости удерживать заготовку операторами во время сварки.
Рабочие размеры и количество головок могут быть адаптированы в соответствии с чертежами заказчика.
Информация для окончательного согласования перед производством
- Чертежи деталей с указанием марки материала, толщины и покрытия поверхности.
- Карта точечной сварки с указанием количества, шага, расстояния до края и допусков на расположение.
- Требуемое время цикла, метод загрузки и целевая производительность за смену.
- Электропитание установки, заземление и необходимые подключения к коммунальным службам.
- Опорные точки оснастки, доступ к электродам, вариативность деталей и потребности в переналадке.
05 / Качество и приемка
Приемка сборки на основе фактического применения сварки
Для выпуска продукции определите метод контроля и пределы приемки до подписания машины. План проверки, проводимой покупателем, может включать проверку размеров первых деталей, проверку расположения сварных швов, разрушающие испытания на отрыв или отбой образцов, а также проверки повторяемости в согласованных производственных условиях.
| Контрольная точка | Доказательства приемки для согласования |
|---|---|
| Материал и стек | Утвержденная спецификация материала, записи о толщине и подтверждение образца детали. |
| Расположение сварного шва | Карта точек, проверка опорных точек оснастки и отчет об измерениях. |
| Целостность сварного шва | Согласованный метод разрушающих испытаний и критерии приемки. |
| Повторяемость | Записи пробных испытаний для согласованных вариантов деталей и последовательностей операций. |
| Безопасность машины | Проверки электробезопасности, ограждений, аварийной остановки и инструкций для оператора. |
Это предлагаемая структура проверки при закупке, а не заявление о том, что отчеты об испытаниях или измеренные результаты сварки включены в стандартную поставку.
06 / Коммерческие условия и условия поставки
Опубликованная информация о заказе
| Наименование | Опубликованный срок |
|---|---|
| Минимальный объем заказа | 1 комплект |
| Указанная цена | 15 000 долларов США |
| Упаковка | Морская деревянная упаковка |
| Срок поставки | 7–30 рабочих дней после получения оплаты |
| Условия оплаты | T/T, L/C |
| Производственная мощность | 50 комплектов в месяц |
Подтвердите окончательную цену, конфигурацию, условия Инкотермс, размеры упаковки, этапы поставки и график отгрузки в подписанной котировке и контракте.
07 / Профиль производителя
Guangdong Hwashi Technology Inc.
Hwashi описывает свою деятельность как разработку и производство оборудования для автоматизации контактной сварки и промышленных роботов, применяемых в бытовой технике, посуде, металлической фурнитуре, электронике и автомобильных компонентах.
Область сертификации
Страница контроля качества производителя содержит сертификат CE для машин контактной сварки (№ AT58250SC100084, выдан 8 апреля 2021 г.), а также отдельные сертификаты для линии производства клеток IBC, робота, шлифовальной машины для раковин и машины для гибки/резки проволоки. Каждый сертификат имеет свою заявленную область применения оборудования. Перед покупкой проверьте копию сертификата, его действительность и охват моделей для точной конфигурации WL-SQ100K.
08 / Доказательства отгрузки на уровне компании
Публично индексируемая трансграничная отгрузочная деятельность
Публичный профиль данных таможни США под вариантом названия поставщика «Guangdonghwashi Technology Inc.» показывает 15 зарегистрированных отгрузок, 10 торговых партнеров и пять портов США за отображаемый период с ноября 2006 по ноябрь 2026 года. Образец включает промышленное оборудование и оборудование для сварки.
| Период выборки | Консолидированная категория продукта | Импортер / пример рынка | Профиль отгрузки |
|---|---|---|---|
| 2006–2026 | Промышленное оборудование и техника | США; несколько импортеров-партнеров | 15 отгрузок, 10 партнеров, пять портов |
| 27 июня 2024 г. | Шестиголовочная автоматическая машина для сварки сетки | American Appliance Products | 3 740 кг; 4 упаковки |
| 28 июля 2024 г. | Сварочный робот / оборудование для автоматической гибки труб | KLYK LLC | 4 080 кг; 6 упаковок |
| 11 декабря 2025 г. | Пневматическая машина контактной сварки переменным током | Deerfield Farming Company Ltd | 517 кг; 1 упаковка |
| 31 октября 2026 г. | Машина для проверки герметичности | Core Plastech International Inc. | 1 180 кг; 4 упаковки |
Источник: Профиль отгрузки поставщика ImportGenius.
09 / Часто задаваемые вопросы покупателя
Вопросы по закупкам и применению
Может ли машина быть сконфигурирована для конкретного чертежа дверной панели?
В описании указаны настраиваемые размеры платформы, регулируемое расстояние между головками и 10–20 головок в соответствии с чертежами заказчика. Предоставьте чертежи деталей, карту точек, стек материалов и целевую производительность для рассмотрения компоновки перед подтверждением заказа.
Применяется ли мощность 3+3 мм к каждой комбинации материалов?
Не следует делать вывод о универсальной комбинации материалов из заголовка толщины. Производительность зависит от марки материала, покрытия, стека, геометрии электрода, усилия и сварочной программы. Проверьте фактическую комбинацию путем пробной сварки.
В чем разница между одновременной и последовательной работой головок?
Одновременная работа запускает сконфигурированные головки в скоординированном цикле; последовательная работа запускает головки или группы в запрограммированном порядке. Соответствующий режим зависит от геометрии детали, доступной мощности и требований процесса. Подтвердите поддерживаемую последовательность в окончательной спецификации управления.
Что следует подтвердить относительно описания питания 380 В, 2-фазное?
В атрибутах указано 380 В, 2-фазное, в то время как в таблице эталонных моделей указано 380 В, 3-фазное. Получите электрическую схему и письменное подтверждение фазы, частоты, номинального входного тока, защитных устройств и заземления перед отгрузкой.
Какие документы по качеству должен запросить оптовый покупатель?
Согласуйте утвержденные чертежи, список электрических компонентов, контрольный список проверки, запись пробных испытаний, проверку безопасности и отчет о проверке образцов сварки. Укажите сертификаты на материалы или сторонние испытания в договоре купли-продажи, если это требуется.
Как должна быть защищена машина при морской перевозке?
В описании указана морская деревянная упаковка. Определите влагозащитную упаковку, осушители, где это применимо, защиту от коррозии, защиту от ударов, точки подъема, маркировку центра тяжести и размеры упаковки в спецификации отгрузки.
Каков заявленный срок поставки?
В описании указано 7–30 рабочих дней после получения оплаты. Утверждение чертежей, фиксация конфигурации, наличие компонентов, этапы производства и проверки могут повлиять на согласованный график. Зафиксируйте план поставки в договоре.
Какое послепродажное обслуживание и гарантийное покрытие заявлено?
В описании указана годовая гарантия на основные компоненты. Письменно подтвердите дату начала, покрываемые детали, исключения, arrangements запасных частей, объем удаленной диагностики, время отклика и любые расходы на обслуживание на месте.
10 / Контрольный список закупок